A rozsdamentes acél öntött cső létfontosságú mérnöki megoldást jelent a magas hőmérsékletű, nagy nyomású és erősen korrozív folyadékok mozgatásához kritikus ipari rendszerekben. Azáltal, hogy a csőprofilt közvetlenül olvadt fémből speciális centrifugális vagy statikus fröccsöntési eljárásokkal alakítják ki, az öntés megkerüli a hegesztett vagy hidegen megmunkált csövek szerkezeti irányú korlátait. Ezzel a gyártási módszerrel abszolút izotróp mechanikai tulajdonságok érhetők el, egyenletes nyomástartást, kivételes hőállóságot és kiváló szerkezeti integritást biztosítva extrém környezetben, ahol a meghibásodás nem lehetséges.
Az öntés kohászata: izotróp szilárdság kontra irányított szemcseszerkezetek
Hogy megértsük a mérnöki értékét rozsdamentes acél öntött cső , elemezni kell a megszilárdulás során keletkezett mikroszkopikus szemcsemátrixot. A szabványos kovácsolt csöveket úgy állítják elő, hogy egy lapos acéllemezt hengeres alakúra hengerelnek és a varratokat hegesztik, vagy egy tömör tuskó mechanikus átlyukasztásával varrat nélküli csövet készítenek. Noha ezek a mechanikai manipulációs eljárások hatékonyak, határozott irányú szemcseáramlást biztosítanak a deformáció tengelye mentén. Ez az anizotróp szerkezeti elrendezés azt jelenti, hogy az anyag másként viselkedik, ha a szemcsékkel párhuzamos erők, illetve a rá merőleges erők hatásának vannak kitéve.
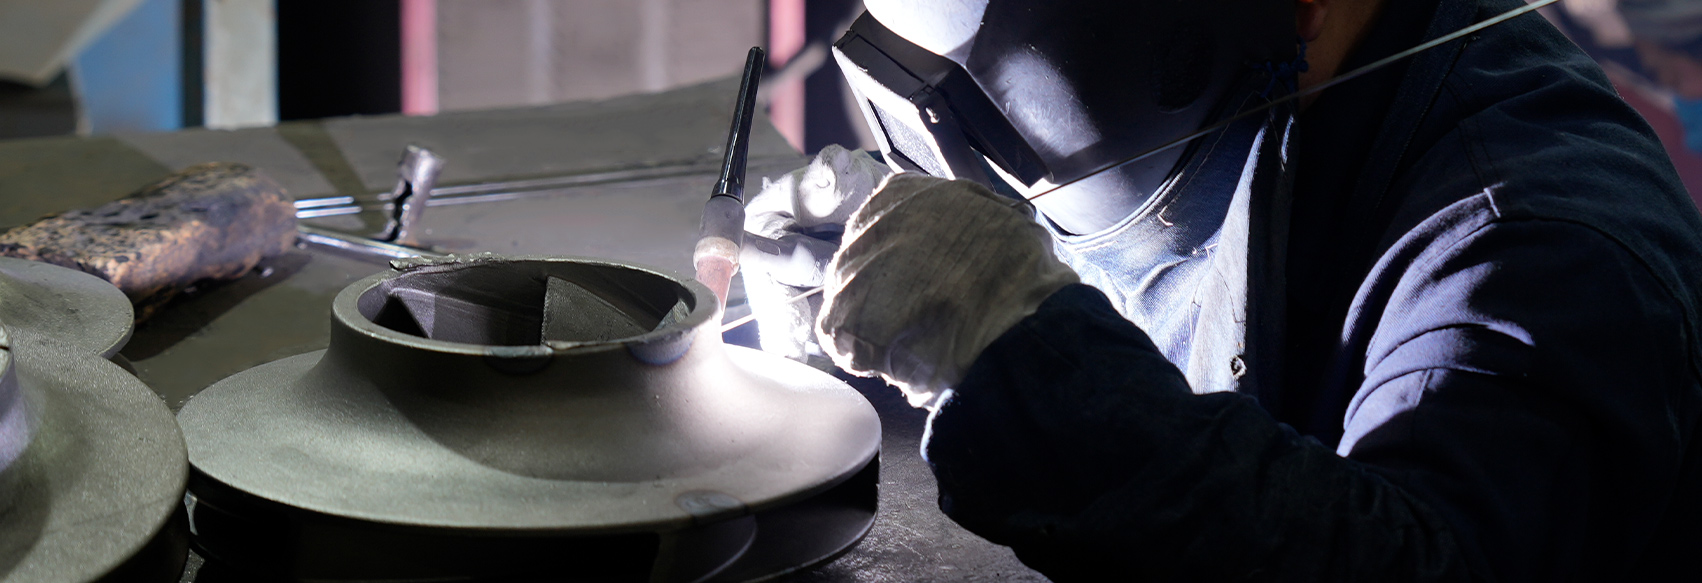
Az öntés alapjaiban változtatja meg ezt a paradigmát. Amikor az olvadt rozsdamentes acélt forgó szerszámba öntik a centrifugális öntés során, az a külső faltól befelé irányuló intenzív nyomás hatására megszilárdul. Ez izotróp kristályszerkezetet hoz létre, ami azt jelenti, hogy a mechanikai jellemzők – mint például a szakítószilárdság, a folyáshatár és a nyúlási képesség – minden irányban (radiális, axiális és kerületi) teljesen egységesek. A nagynyomású feldolgozósoroknál az egyenletes szilárdság megakadályozza a helyi kidudorodást vagy az irányított szakadást, amikor a belső nyomás váratlanul megugrik.
Ezenkívül az öntési folyamat lehetővé teszi a szemcse pontos testreszabását a szabályozott hűtési görbék révén. Az ipari öntödék specifikus ötvözőelemeket, például molibdént, nikkelt és krómot alkalmazhatnak precíz térfogatarányban anélkül, hogy aggódnának a kovácsolt gyártást korlátozó repedési vagy keményedési korlátok miatt. Ez olyan csöveket biztosít a vegyipari feldolgozó üzemek számára, amelyeket úgy alakítottak ki, hogy ellenálljanak az erősen agresszív savaknak, sóoldatoknak és az ingadozó kémiai összetételeknek, idő előtti lebomlás nélkül.
Összehasonlító elemzés: centrifugális öntés, statikus öntés és kovácsolt varrat nélküli csövek
A mérnöki tervezőknek gondosan értékelniük kell az ipari csőhálózatok létrehozásához használt gyártási módszereket. Mindegyik módszer hatással van a falvastagságra, a szerkezeti sűrűségre és a hosszú távú költséghatékonyságra. A súlyos igénybevételű környezetekben alkalmazott három elsődleges módszer a centrifugális öntés, a statikus öntés és a kovácsolt zökkenőmentes manipuláció.
Centrifugális öntés: Ez a folyamat magában foglalja a folyékony rozsdamentes acél öntését egy gyorsan forgó formába. A centrifugális erő (gyakran meghaladja a 60-100 G-t) a sűrűbb, tiszta fémet kifelé kényszeríti a formafalakhoz, míg a könnyebb szennyeződések, oxidok és gázok a belső üreges magba vándorolnak, ahol mechanikusan megmunkálják őket. Ez egy sűrű, hézagmentes csőfalat eredményez, kivételes méretpontossággal és egyenletes falvastagsággal hosszú távon.
Statikus öntés: Elsősorban összetett geometriákhoz, változó átmérőjűekhez vagy integrált karimás csatlakozásokhoz használják, a statikus öntéssel az olvadt fémet egy álló homok- vagy kerámiaformába öntik. Bár páratlan tervezési rugalmasságot tesz lehetővé, a tömörítés során kizárólag a gravitációra támaszkodik, ami azt jelenti, hogy gondos felszálló elhelyezést és pontos hőkezelést igényel a belső zsugorodási üregek vagy a gázporozitás elkerülése érdekében.
Zökkenőmentesen megmunkált: A forró átszúrással és folyamatos extrudálással létrehozott kovácsolt varrat nélküli cső kiváló felületi minőséggel és finom szemcsés szerkezettel büszkélkedhet. Azonban a szabványos külső átmérőkre korlátozódik, és az ultravastag falakkal küzd. Az egyedi nehézfalú csővezetékek extrudálással történő előállítása hatalmas tőkebefektetést igényel, ami gazdaságilag kivitelezhetetlenné teszi speciális, kis volumenű ipari konfigurációkban.
| Tulajdonság / Szolgáltatás | Centrifugálisan öntött cső | Statikusan öntött cső | Kovácsolt varrat nélküli cső |
| Szerkezeti integritás | Ultra-sűrű; nulla porozitás a centrifugális tömörítés miatt | Változó sűrűség; röntgenvizsgálatot igényel az üregek kimutatására | Nagy sűrűség; hajlamos az irányított irányú szakadásra |
| Falvastagság Sokoldalúság | Gyakorlatilag korlátlan; könnyen elérheti a nehéz falú profilokat | Rendkívül rugalmas; lépcsőzetes falvariációkat alkalmaz | Az extrudálási prés kapacitása és a szerszámkorlátozások korlátozzák |
| Geometriai testreszabás | Egyenes, egyenletes hengeres profilokra korlátozódik | Maximum; íveket, könyököket és karimákat tartalmazhat | Csak normál egyenes futások; külön szerelvényeket igényel |
| Mechanikai Tulajdonságok | Teljesen izotróp (egyenletes minden méretben) | Izotróp (kisebb szemcsehatáreltéréseket mutathat) | Anizotróp (nagy hosszirányú, kisebb keresztirányú szilárdság) |
| Szerszám átfutási idő / költség | Alacsony vagy közepes; újrafelhasználható hengeres matricák | Mérsékelt; dedikált mintákat igényel a formákhoz | Rendkívül magas beállítási költségek nem szabványos méretezés esetén |
Ötvözési stratégiák nehézipari szolgáltatási feltételekhez
A rozsdamentes acélból készült öntött csőmegoldások alkalmazásának elsődleges előnye, hogy a kohászati készítmények könnyen testre szabhatók az adott lebomlási mechanizmusok céljára. Ellentétben a kovácsoltanyag-malmokkal, amelyek több tonnás termelést igényelnek az egyedi kémia igazolására, az öntőkemencék kisebb tételekben működnek. Ez a gyorsaság lehetővé teszi a gépészmérnökök számára, hogy optimalizálják a kémiai összetételt a helyi korrózió, a magas hőmérsékletű oxidáció vagy a kúszás deformációja elleni küzdelem érdekében.
Számos különböző minőség uralja a nagy teljesítményű öntési szektort, amelyek mindegyike precíz kohászati arányokat alkalmaz a különböző termodinamikai kihívások kezelésére:
- ■ Ausztenites öntött ötvözetek (pl. CF8M / CF3M): Ezek a 316/316L-es rozsdamentes acél öntött egyenértékei 17-21% krómot és 9-13% nikkelt tartalmaznak, 2-3% molibdénnel javítva. A molibdén bevonása drámaian csökkenti az anyag sebezhetőségét a lyuk- és réskorrózióval szemben magas kloridtartalmú vízi környezetben, így nélkülözhetetlenné válik a tengeri sótalanító létesítményekben.
- ■ Duplex és Super Duplex öntött ötvözetek (pl. CE3MN): A körülbelül 50% ferritből és 50% ausztenitből álló kiegyensúlyozott, kétfázisú mikroszerkezettel rendelkező duplex öntvénycsövek közel kétszeres folyáshatárt biztosítanak, mint a szabványos ausztenites csövek. Rendkívüli ellenállást mutatnak a feszültségkorróziós repedéssel (SCC) szemben a hidrogén-szulfidban gazdag környezetben, amely általában a mélytengeri olajkitermelésben előfordul.
- ■ Hőálló öntött ötvözetek (pl. HK40 / HP40): A magas széntartalmú (0,35–0,45%), valamint a magas nikkel (20–35%) és króm (24–27%) összetételű speciális öntött csöveket úgy tervezték, hogy folyamatosan, 870 °C-ot meghaladó hőmérsékleten is működjenek. Ellenállnak a mikroszerkezeti kúszásnak és a petrolkémiai krakkoló kemencékben lévő belső karburálásnak.
Gazdasági valóság: beszerzési költségek vs. befektetés életciklus-megtérülése
Az ipari csővezetékek beszerzésének fiskális szempontjainak elemzésekor az eszközök összehasonlítása kizárólag az előzetes tőkekiadáson (CAPEX) hiányos pénzügyi képet mutat. A nehézfalú, rozsdamentes acélöntvény csövek kezdeti árprémiummal rendelkeznek, mint a hagyományos hosszirányú hegesztésű csövek. Ha azonban a teljes tulajdonlási költséget (TCO) értékeljük egy tipikus 25-40 éves létesítmény működési horizonton, az öntött eszközök gyakran jelentős hosszú távú megtakarításokat eredményeznek.
Tekintsünk egy gyakorlati mérnöki forgatókönyvet egy nagynyomású települési szennyvízfeldolgozó létesítményben, amely korrozív iszapot kezel. A hosszirányban hegesztett csövek finom, mikroszkopikus kohászati eltérést mutatnak a hegesztési varrat mentén. Öt éves folyamatos ciklus alatt a pulzáló hidraulikus nyomások és a savas kémia kombinációja gyakran ezen a varraton koncentrálja a feszültséget, ami helyi feszültségkorróziós repedésekhez vezet. Egy elszakadt csőszakasz javítása vészleállítást, tisztítási protokollokat, speciális helyszíni hegesztőtechnikusokat és átfogó, roncsolásmentes vizsgálatot igényel – ez több ezer dollárba kerül óránként.
Pénzügyi esettanulmány mátrix: 10 éves működési ablak
Az alábbiakban egy gazdasági előrejelzés látható, amely egy 12 hüvelykes átmérőjű, centrifugálisan öntött rozsdamentes acél csövet hasonlít össze egy szabványos hegesztett alternatívával egy agresszív ipari folyadékalkalmazásban:
- Kezdeti beszerzés és kötélzet: A hegesztett csőrendszer alapköltsége 45 000 dollár, míg a centrifugálisan öntött csőrendszer 62 000 dollárba kerül a speciális öntési beállítások és a kötelező belső furatmegmunkálás miatt.
- Roncsolásmentes tesztelés (NDT) üteme: A hegesztett vonalak gyakori ultrahangos vizsgálatot igényelnek a hegesztési varratokon 24 havonta, hogy megvizsgálják a feszültség terjedését, összesen körülbelül 14 000 USD értékben tíz év alatt. A varrat nélküli izotróp mátrixot tartalmazó öntött cső alapvető vizuális és festékbehatoló ellenőrzéseket igényel, amelyek kevesebb, mint 3500 dollárba kerülnek ugyanazon a tartományon belül.
- Nem tervezett leállási események: A történelmi üzemkövetés évtizedenként átlagosan 1,5 varrattal kapcsolatos lyukhibát mutat fel ciklikus nyomás alatt álló hegesztett vezetékeknél. Minden meghibásodás 14 órás részleges üzemszünetet kényszerít ki, 32 000 dolláros eszközveszteséggel számolva. Az öntött infrastruktúra történelmi meghibásodási aránya közel nulla, megfelelő feltételek mellett.
- Nettó pénzügyi pozíció: A 17 000 dollárral magasabb kezdeti CAPEX ellenére a rozsdamentes acél öntött cső több mint 42 500 dollárt takarít meg a karbantartásban, a megfelelőségi tesztelésben és az állásidő-csökkentésben, így teljes tőkeamortizációt biztosít a szolgáltatás első négy évében.
Minőségellenőrzési protokollok és tesztelési szabványok
Mivel a rozsdamentes acélból készült öntött csőtermékeket rendszeresen olyan súlyos szervizelési műveletekbe helyezik, ahol az elszigetelés meghibásodása környezeti veszélyeket vagy személyi kockázatot okozhat, a gyártási megfelelésnek meg kell felelnie a szigorú nemzetközi mérnöki szabványoknak. Az olyan szervezetek, mint az American Society for Testing and Materials (ASTM) és az American Society of Mechanical Engineers (ASME), szigorú nyomon követési, tesztelési és érvényesítési megbízatásokat tartanak fenn.
Az ASTM A451 a magas hőmérsékletű és korrozív használathoz szükséges centrifugálisan öntött ausztenites rozsdamentes acélcsövek alapszabványa. Ez a szabvány szigorú korlátokat vázol fel a kémiai összetétel tűrésére, a hőkezelési követelményekre és a mechanikai vizsgálati profilokra vonatkozóan. Minden öntvényen teljes oldatos izzítást kell végezni – az öntött csövet 1900 °F (1040 °C) feletti hőmérsékletre kell melegíteni, majd gyors vízhűtésnek kell alávetni – a kezdeti megszilárdulás során kicsapódott króm-karbidok újbóli feloldásához, ezáltal helyreállítva a kristályos mátrix maximális korrózióállóságát.
A kémiai ellenőrzésen kívül az öntödéknek többrétegű, roncsolásmentes vizsgálatot (NDT) kell végrehajtaniuk annak biztosítására, hogy a belső falak mentesek legyenek a felszín alatti anomáliáktól. A hidrosztatikus nyomáspróbát univerzálisan alkalmazzák, és a maximális névleges tervezési nyomás 1,5-szeresével kényszerítik a vizet a lezárt csőbe az abszolút elszigetelés igazolására. A maximális biztonság érdekében, mint például a nukleáris energia hűtőkörei vagy a nagynyomású gázfeldolgozás, térfogati vizsgálatokat, például radiográfiát (röntgenvizsgálat) vagy fejlett fázisú ultrahangos vizsgálatot (PAUT) alkalmaznak a belső szerkezet feltérképezésére, garantálva a mikroporozitás, szakadások vagy sűrűségváltozások teljes hiányát.
Hivatkozások
• ASTM International. ASTM A451/A451M – Szabvány specifikáció centrifugálisan öntött ausztenites acélcsövekhez magas hőmérsékletű szolgáltatásokhoz . West Conshohocken, PA.
• American Society of Mechanical Engineers (ASME). ASME B31.3 – Folyamatok csővezetékeinek kódja súlyos ipari folyadékalkalmazásokhoz . New York, NY.
• Journal of Materials Engineering and Performance. A centrifugálisan öntött rozsdamentes acélötvözetek mikroszerkezeti evolúciója és mechanikai izotrópiája .