Egy sugárzó cső, amely egy kampány után kúszik, egy kemencegörgő, amely az ütemezett leállítás előtt kiporzik, egy mosogatótekercs, amely az üzembe helyezést követő hónapokon belül gödrösödik – az első gyanúsított szinte mindig az anyagminőség. A gyakorlatban az öntési folyamat gyakran osztja a felelősséget. A centrifugális öntött cső sűrűbb, tisztább és koncentrikusabb szerkezetet biztosít, mint a statikus öntés, és sok magas ötvözetű kompozíciónál praktikusabb út, mint a kovácsolás. Az igazi kihívás az ötvözet, a mérettűrések és a szállító minőségellenőrzéseinek a tényleges szolgáltatáshoz való igazítása. Ez az útmutató elmagyarázza, hogy mi az a centrifugális öntött cső, miért részesítik előnyben sugárzó csövekhez, kemencegörgőkhöz, korrózióvédő karmantyúkhoz és kopóbetétekhez, és hogyan ellenőrizhető, hogy az öntöde képes-e azt nyújtani, amit a rajz megkövetel.
Mi az a centrifugális öntött cső?
A centrifugális öntés hengeres alkatrészt képez az olvadt fém öntőformájába, amely a saját tengelye körül forog. Vízszintes gépben a forma vízszintes tengely körül forog; függőleges gépben, függőleges körül. A gravitáció több tízszeresét elérő centrifugális mező a folyékony fémet a formafalhoz kényszeríti, ahol az a külső felületről befelé irányul megszilárdul.
Ez az irányszilárdulás a folyamat meghatározó jellemzője. Nincs központi felszálló a zsugorodás kompenzálására, így a statikus öntvényeknél általánosan jellemző középvonali porozitás nagyrészt hiányzik. A külső fal sűrűvé és finomszemcséssé válik. Ugyanakkor a salak, salak és könnyebb zárványok a furat felé kerülnek, ahol egy rétegben maradnak, amelyet megmunkálással el kell távolítani. A centrifugális öntött cső ezért öntött állapotban nem kész cső; fúrás, esztergálás és a legtöbb esetben hőkezelés után válik eggyé.
Miért a centrifugális öntés a megfelelő eljárás csövek és tekercsek esetében?
Hengeres alkatrész esetén a beszerzési döntés általában statikus homoköntésre, centrifugális öntésre vagy kovácsolt és hengerelt csőre vonatkozik. Az alábbi táblázat összefoglalja a gyakorlati különbségeket.
Hőálló, korrózióálló és kopásálló ötvözetek csőalakítási eljárásainak összehasonlítása | A folyamat jellemzői | Statikus homoköntés | Centrifugális öntés | Kovácsolt és hengerelt cső |
| Sűrűség és mikrostruktúra | Durva szemcsék, zsugorodás és mikroporozitás veszélye | Sűrű, irányítottan megszilárdult, alacsony porozitású | Kovácsolt, teljesen sűrű |
| Az ötvözet rugalmassága | Magas | Magas, including low-workability heat-resistant grades | A formálható fokozatokra korlátozódik |
| Koncentricitás | A formától és a mag összeszerelésétől függ | Furatmegmunkálás után jó | Kiváló |
| Belső felület minősége | Öntött állapotban, tisztításra szorul | A megmunkált furat standard | Sima, megmunkált vagy hidegen húzott |
| Szerszám- és tételköltség | Alacsony penészköltség, nagyobb visszautasítási kockázat | Mérsékelt szerszámozás, hatékony gyártási tételekhez | Magas tooling cost, large minimum orders |
A statikus öntés továbbra is hasznos összetett geometriák és kis mennyiségek esetén, de belső szilárdsága nem éri el a centrifugális szerkezetet hosszan tartó magas hőmérsékleten vagy termikus ciklusban. A kovácsolt varrat nélküli csövek teljesen kovácsolt szerkezetűek, de sok ausztenites hőálló minőséget nehéz vagy lehetetlen kovácsolni. A kemencecsöveket meghatározó ötvözetcsalád – GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W és HP-típusú 26Cr35Ni – pontosan ott van, ahol a centrifugális öntés kiérdemli a helyét: az öntödei rugalmasság a megmunkálási kémiához közeli mechanikai integritás mellett.
Ötvözetválasztás: illessze a minőséget a szolgáltatáshoz
A centrifugális öntés szabályozza a kiválasztott anyag teljesítményét; nem helyettesíti az anyagot. A kiválasztás az üzemi hőmérséklettel, a folyamat légkörével, a kémiai közegekkel és a kopási móddal kezdődik.
Általános centrifugális öntött csőötvözetek és jellemző használati feltételeik | Ötvözet minőségű | Tipikus szolgáltatás | Reprezentatív komponensek |
| 1,4848 (GX40CrNiSi25-20) | Oxidáló atmoszféra, folyamatos üzemelés kb. 1050°C-ig | Sugárzó csövek, kemencegörgők, tálcák és szerelvények |
| 1,4852 (GX40NiCrSiNb35-26) | Magaser creep loads, about 1100°C; niobium stabilizes carbides | Fűtőcsövek, W-alakú sugárzó csövek, kemence alsó tekercsek |
| 2,4879 (GNiCr28W) | Súlyos termikus és mechanikai terhelés; a wolfram erősíti a mátrixot | Hőcserélő csövek, kemencegörgők, szállítószalagok |
| HP típusú 26Cr35Ni | Reformáló és pirolízis kemencék; 1000°C feletti karburációs ellenállás | Reformer csövek, etilén krakkoló csövek |
| 316 liter (CF3M) | Maró kémiai közegek; alacsony széntartalom javítja a hegeszthetőséget | Korrózióálló hüvelyek és betétek |
| 2205 duplex (CD3MN) | Klórtartalmú közeg, ellenálló a feszültségkorróziós repedésekkel szemben; nagyobb szilárdságú, mint 316L | Vegyi eljárás hüvelyek, nyomáshatározó alkatrészek |
| 440C típusú | Magas hardness, abrasive wear | Csiszolómalom bélések, csúszófelületek |
| GX280 (KMTBCr26) | Erős kopás ütéssel; 26% Cr fehér vas | Viseljen kagylókat, malombéléseket, bányászati berendezések burkolatait |
A kiválasztási hibák általában a legalacsonyabb vagy alul-meghatározásból származnak. Az 1,4848-as cső a hőmérsékleti mennyezetig gazdaságos; ezen felül a nióbiumtartalmú 1.4852 észrevehetően jobb kúszási élettartamot biztosít. A reformer karburálásánál a HP típusú ötvözetek jelentik a szokásos megoldást. A korróziónál a gyakorlati kérdés az, hogy a közeg tartalmaz-e kloridokat: a 316L jól kezeli az általános savakat, de a duplex 2205 sokkal jobban ellenáll a kloridos lyuk- és feszültségkorróziós repedéseknek, és nagyobb védőszilárdságot biztosít. A kopásnál a választás a keményfém típusától, keménységétől és ütéstűrésétől függ, nem csak a hőállóságtól.
Méretezési képesség és megmunkálási ráhagyás
A kémia meghatározza az anyag potenciálját; a méretek döntik el, hogy telepíthető-e. A lekérdezés szakaszában két szám számít: az öntöde átmérőtartománya és maximális hossza. Egy alkalmas centrifugális öntvényszállítónak körülbelül 50 mm-től 1000 mm-ig terjedő külső átmérőket kell lefednie, az öntvény hossza pedig legfeljebb 4000 mm magasan ötvözött anyagból.
Mivel a zárványban gazdag belső réteget ki kell fúrni, a centrifugális öntött csövet mindig a végső belső átmérőnél nagyobb furattal írják elő. Ugyanez a logika érvényes, amikor az öntött külső felületet el kell távolítani. Egy tapasztalatlan beszállító kisebb megmunkálási ráhagyást ajánlhat a megrendelés elnyerése érdekében, így ellenőrizetlen régiók maradnak a furatban. Egy megbízható öntöde megállapítja a minimális radiális ráhagyást, saját műhelyében megmunkálja a csövet, és fúrás után ellenőrzi a falvastagságot.
A legbiztonságosabb megoldás az, ha kész csövet vásárol, nem pedig kész csövet. A szállítónak képesnek kell lennie a külső elfordításra, a belső fúrásra, a végek felé fordulni, és az eredményt kalibrált méretű berendezéssel ellenőrizni. Ha az öntést és a megmunkálást egy fedél alatt végzik, a tűrési felelősség egy helyen marad.
A minőség-ellenőrzési lépések, amelyek számítanak
Anyagtanúsítvány csak az olvadék összetételét bizonyítja, a cső minőségét nem. Az alábbi ellenőrzések választják el a megbízható beszállítót az általános munkásbolttól:
- A kémiai összetétel ellenőrzése: egy közvetlen leolvasású spektrométer az olvadékhoz és egy kézi spektrométer a pozitív anyagok darabonkénti azonosításához.
- Metallográfiai vizsgálat: minta a cső falából, amely megerősíti a várható szemcseszerkezetet, a keményfém eloszlást és a túlzott mikroporozitás hiányát.
- Méretvizsgálat: falvastagság mérése a hossz mentén, valamint az egyenesség, a kerekdedség és a furat koncentrikusságának ellenőrzése. A nagy átmérőknél előnyös a háromdimenziós szkennelés.
- Hőkezelési feljegyzések: A centrifugálisan öntött alkatrészeket általában oldatos lágyítás vagy feszültségmentesítés után szállítják. Kérje a tényleges idő-hőmérséklet diagramot.
Ha a csövet kemencetekercsbe hegesztik, érdeklődjön az élek előkészítéséről, a gyökértisztaságról és a hegesztési eljárás minősítéséről. A hőálló és nyomással kapcsolatos szervizben a furat felületén egy kis hiba gyorsan repedés keletkezési helyévé válik a hőciklus során.
Hogyan minősíthetünk centrifugális öntött csőszállítót
Kezdje referenciákkal. Kérdezze meg, mely kemenceépítőket, horganyzósorokat, acélgyárakat vagy petrolkémiai cégeket szállított az öntöde. A válasz többet mond, mint egy prospektus.
- Milyen forgási sebesség, formabevonat és öntési hőmérséklet van beállítva a kiválasztott átmérőhöz és ötvözethez?
- Mekkora az éves öntési kapacitás? Az évi több ezer tonna tartományba eső kapacitás támogatja a következetes tételellátást és a folyamat közbeni ellenőrzést.
- Az öntöde üzemeltet saját hőkezelő kemencét és megmunkáló műhelyt? A csak öntéssel foglalkozó beszállítók az egyenességgel és a koncentrikussággal küzdenek, miután az alkatrészeket egy külső üzletbe szállítják.
- Milyen ellenőrző hardverek vannak házon belül? A közvetlen leolvasású és kézi spektrométerek, a metallográfiai elemzés és a háromdimenziós pásztázás jelentik az alapvonalat.
- Hogyan kezelik az elutasításokat? A válasznak tartalmaznia kell egy dokumentált nem megfelelőségi eljárást.
Minden válasznak bizonyítékot kell tartalmaznia: forgási sebességrekordokat, hőkezelési diagramokat, ellenőrzési jelentéseket és nem megfelelőségi adatokat. A nemzetközi vásárlók számára a logisztika is számít. A nemzetközi repülőtérhez, vasúti összeköttetésekhez és kikötői létesítményekhez könnyen hozzáférő öntöde lerövidíti az átfutási időt, és az Európában, Dél-Amerikában vagy Japánban kialakult exportrekord azt mutatja, hogy a határokon átnyúló dokumentációs és csomagolási követelményeket már kezelik.
A centrifugális öntött cső az alapértelmezett mérnöki megoldás arra az esetre, ha egy hengeres alkatrésznek ki kell állnia a magas hőmérsékletet, korrozív közegeket vagy koptató körülményeket. Az eljárás megszünteti a statikus öntés porozitási kockázatát, és kiterjeszti az ötvözetválasztási lehetőségeket azon túl, amit a kovácsolással gazdaságosan tud előállítani. Az előny azonban csak akkor jelentkezik, ha három feltétel teljesül: az ötvözet illeszkedik a szervizbe, a megmunkálási ráhagyás tiszta furatot hagy, és a szállító megfelelő felszereléssel ellenőrzi az összetételt, a szerkezetet és a méreteket.
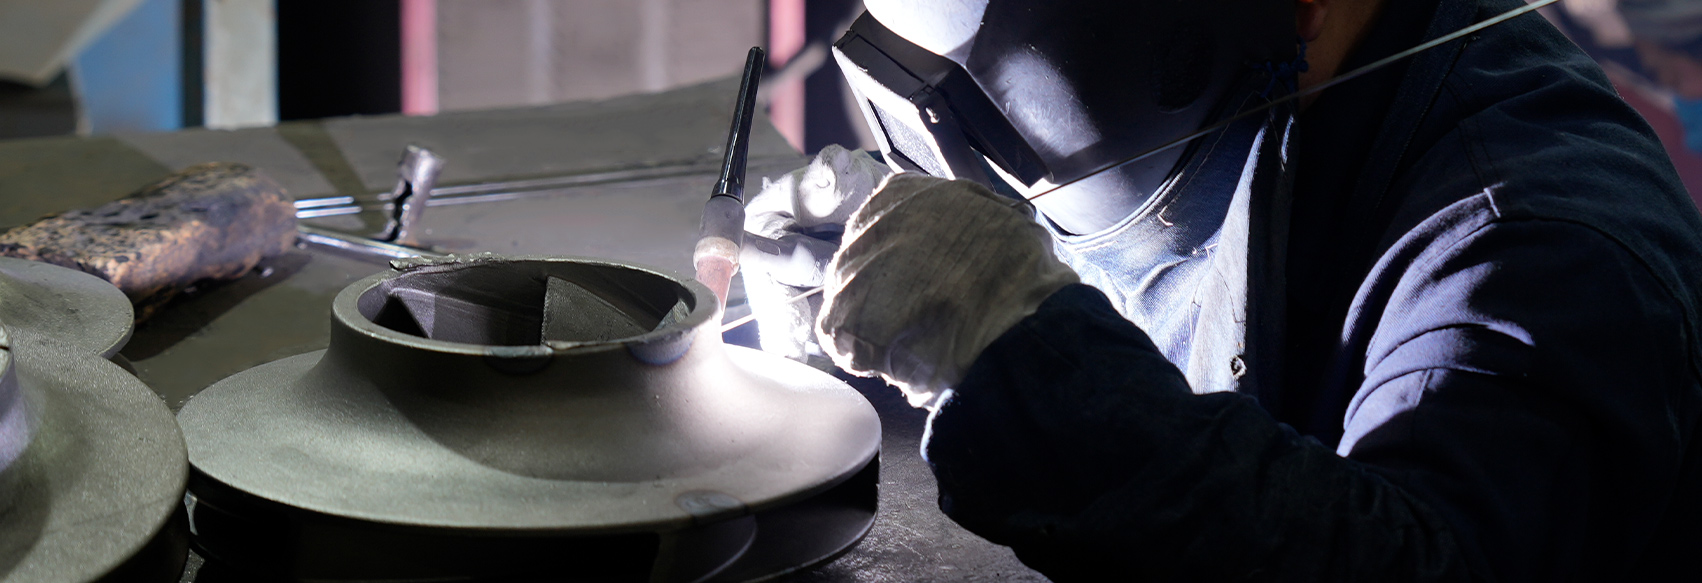
A kínai wuxi-i öntödénkben a centrifugális öntősorok 50–1000 mm külső átmérőjű, akár 4000 mm hosszúságú, erősen ötvözött csöveket állítanak elő, hőkezeléssel és mechanikus kikészítéssel házon belül. Ha a következő sugárzócső, kemencehenger, mosogatóhenger vagy kopóhüvely egy megbízható centrifugális öntvénycsőtől függ, kezdje egy rajzzal és egy szervizleírással. Az ötvözet számítás kérdése; a folyamatirányítás bizonyítás kérdése.