Miért hibásodik meg a kopásálló acélcső az ipari szolgáltatásokban?
A porlasztott szenet kezelő pneumatikus szállítósor egy üzemévnél rövidebb idő alatt veszíthet mérhető falvastagságból, ha a cső minősége nem illeszkedik a koptatóanyaghoz. A hígtrágya szállítása, a hamukezelés és az őrlési körök ugyanúgy viselkednek. Létezik kopásálló acélcső, amely lassítja ezt a károsodást, de egyetlen minőség sem ellenállna minden kopásnak. Meg kell értenie, hogy a cső valójában hogyan hibásodik meg, mielőtt kiválaszthatja a megfelelő terméket.
Az ipari alkalmazásokban három kopási mechanizmus dominál:
- Csiszoló erózió. A nagy sebességgel mozgó finom részecskék sekély vagy közvetlen szögben ütköznek a csőfalba. Minden egyes ütés kis mennyiségű fémet távolít el, és az együttes hatás fokozatos, széles körű elvékonyodást eredményez. Ez a tipikus mechanizmus a pneumatikus szállítóvezetékekben, a porított üzemanyag-csövekben és a ciklonos átviteli rendszerekben.
- Csúszó kopás. A durvább anyag gravitáció vagy lassú áramlás hatására a cső alján mozog. A részecskék ágya a felülethez csiszolódik, a sérülés pedig csiszolt barázdaként jelenik meg a vízszintes futások és könyökök invertálása mentén.
- Ütéskopás. A nagy vagy nehéz részecskék nagy energiával érik a falat. Ahelyett, hogy políroznák a felületet, szétforgácsolják, deformálják azt, és megrepedhetnek a kemény anyagok. Az ütések által uralt szolgáltatás megfelelő szívósságot igényel, nem pedig maximális keménységet.
Kevés telepítés csak egyetlen mechanizmustól szenved. A szénégetésből származó hamu, az acélgyárak szinterpora és a bányászott érc mindhárom támadási formát kombinálhatja. A megnövekedett hőmérséklet bonyolítja a képet azáltal, hogy puhítja a csőfalat, míg a korrozív közeg gyorsítja a fémvesztést azáltal, hogy folyamatosan eltávolítja a védő oxidréteget. Amikor a kopás, a hő és a korrózió együtt hat, az anyagválasztás kompromisszummá válik, nem pedig egyszerű keménységi döntés.
A gyakorlati következtetés egyszerű: azonosítsa a domináns hibamódot, mielőtt bármit megadna. Az ütések által dominált vonalhoz választott kemény minőség idő előtt megrepedhet, míg a koptató eróziós vonal kemény, de lágy minősége gyorsan falvastagságot veszít. Először határozza meg a mechanizmust, majd párosítsa az anyagot.
A kopásálló acélcsövek legfontosabb anyagminőségei
Súlyos csiszolóanyagok esetén a döntés általában két nagy teljesítményű családra esik: a magas krómtartalmú fehér öntöttvasra, mint például a KMTBCr26 (GX280) és a martenzites rozsdamentes acélra, például a 440 C-re. Két további rozsdamentes család, a duplex 2205 (CD3MN) és az ausztenites 316 liter (CF3M) a korrózió által dominált feladatokat látja el.
GX280 (KMTBCr26): magas krómtartalmú fehér öntöttvas
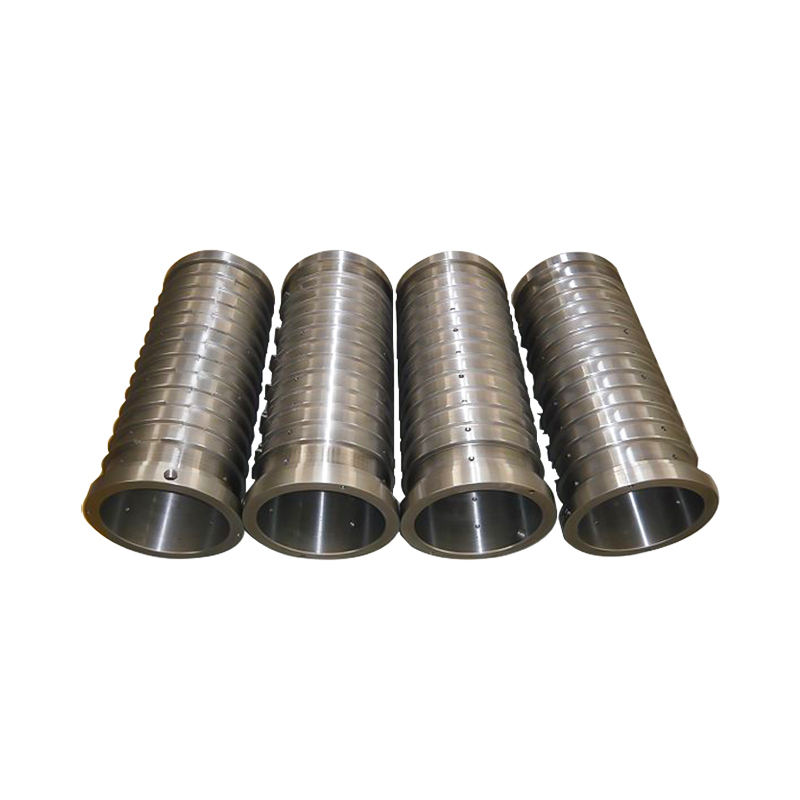
A KMTBCr26 a magas krómtartalmú fehér öntöttvas családba tartozik. Mikroszerkezete nagy mennyiségű kemény króm-karbidot tartalmaz, és ezek a karbidok jelentik a kopásállóság valódi forrását. A tipikus keménységi értékek 58 és 62 HRC között vannak, a hőkezeléstől és a szelvény vastagságától függően. Ez a minőség jól teljesít a koptató erózióban és a csúszó kopásban, ezért jelenik meg a bányászati, köszörű és anyagmozgató berendezésekben. ként gyártjuk GX280 KMTBCr26 kopásálló belső hengerek . Nem a megfelelő választás erős ütési terhelések vagy erősen korrozív közegek esetén, ahol a repedés vagy vegyi támadás a kopás előtt jelentkezik.
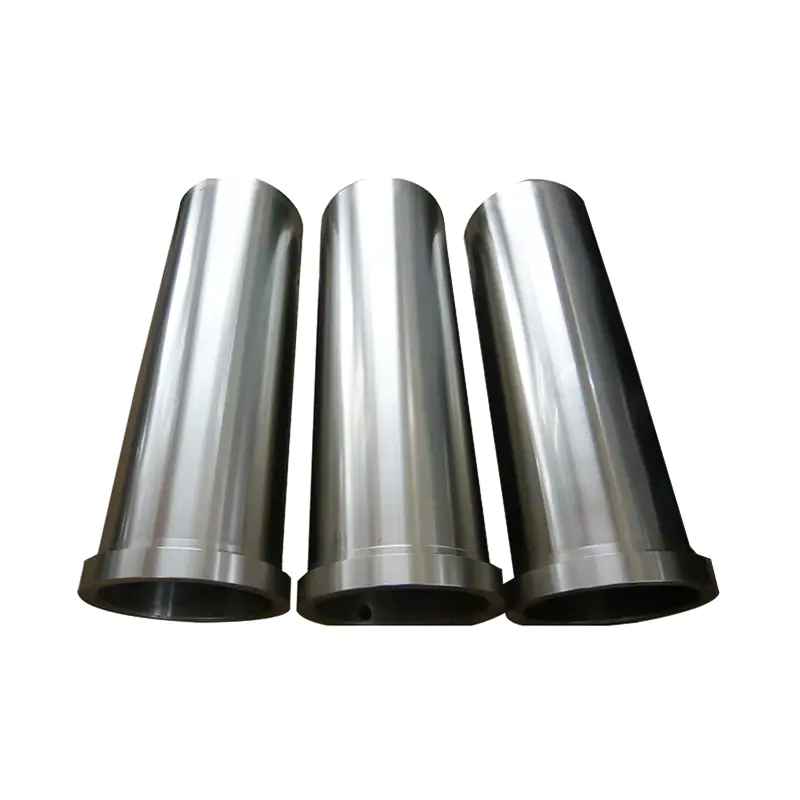 Egyedi centrifugális öntvény GX280 (KMTBCr26) kopásálló belső henger Suppli A Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. a kínai Centrifugális öntvény GX280 (KMTBCr26) kopásálló belső hengerszállító... Termék megtekintése →
440C: martenzites rozsdamentes acél
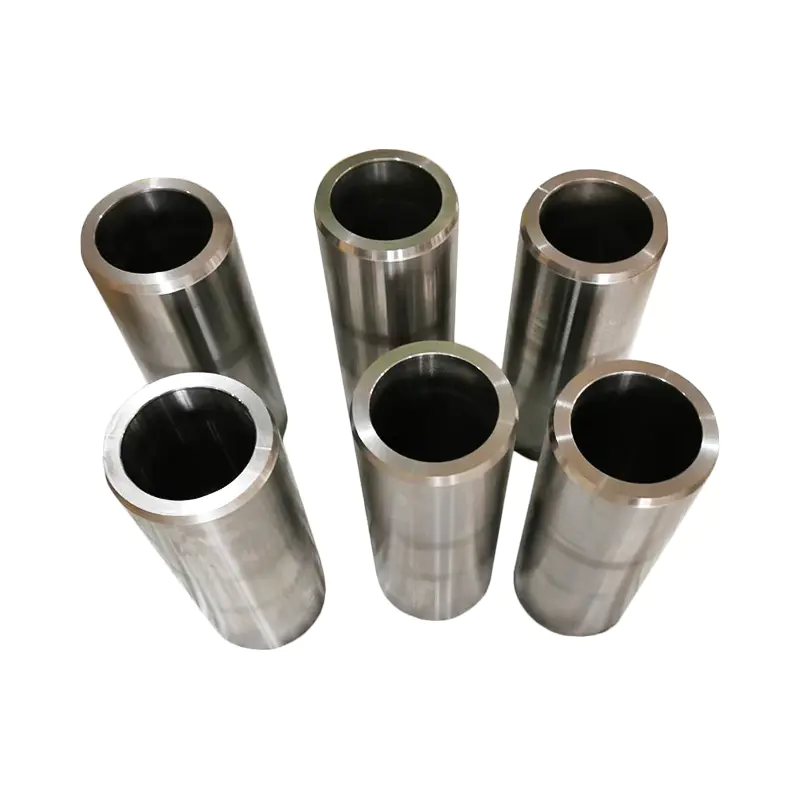
A 440C egy magas széntartalmú martenzites rozsdamentes acél. Edzés és megeresztés után körülbelül 58-60 HRC-t ér el. Krómtartalma érezhetően jobb korrózióállóságot biztosít, mint a sima szénacél vagy gyengén ötvözött kopólemez, így alkalmas olyan szolgáltatásokra, ahol a koptató részecskék nedvességgel vagy enyhe korrozív anyaggal érkeznek. A kompromisszum a hőmérséklet: a hosszan tartó, durván 400°C feletti használat túlmelegíti az anyagot és csökkenti a keménységet. A miénk 440C-os nagy keménységű csiszoló belső hengerek használja ezt a minőséget nedves, koptató hatású környezetben.
 Egyedi centrifugális öntés 440C nagy keménységű csiszoló belső henger beszállítók, A Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. egy kínai centrifugális öntvény 440C nagy keménységű csiszoló belső henger beszállítója... Termék megtekintése →
2205 és 316L: Korrózióra hajló rozsdamentes minőségek
A Duplex 2205 (CD3MN) és az ausztenites 316L (CF3M) nem keménységük alapján lett kiválasztva. Ezeket akkor kell kiválasztani, ha a szállított közeg korrozív, és a mechanikai igénybevétel mérsékelt. Keménységük jóval alacsonyabb, mint a magas ötvözetű kopásminőségűeké, de lyukállóságuk és általános korróziós teljesítményük sokkal jobb. Egy kopásálló csőrendszerben ezek az anyagok gyakran szerkezeti vagy korróziógátló rétegként működnek bélelt vagy bimetál kivitelben.
Tipikus anyag-összehasonlítás a kopásálló acélcső kiválasztásához; Az értékek az iparágra jellemző tartományokat képviselik, és ellenőrizni kell a tényleges szolgáltatási állapothoz képest. | évfolyam | Anyag osztály | Tipikus keménység | Korrózióállóság | A legalkalmasabb |
| GX280 (KMTBCr26) | Magas krómtartalmú fehér öntöttvas | kb. 58-62 HRC | Mérsékelt | Abrazív erózió és csúszó kopás a bányászati, hamu- és köszörülési körökben |
| 440C | Martenzites rozsdamentes acél | kb. 58-60 HRC kikeményedés után | Jó | Csiszoló kopás nedvességgel vagy enyhe korrozív anyagokkal |
| 2205 (CD3MN) | Duplex rozsdamentes acél | kb. 30 HRC | Kiváló | Maró hatású közeg, közepes kopással |
| 316L (CF3M) | Ausztenites rozsdamentes acél | kb. 90 HRB | Kiváló | Korrózió által dominált munka alacsony kopásállósággal |
A kompromisszum négy irányban működik: keménység, szívósság, korrózióállóság és költség. Ellenőrizze, hogy melyik tulajdonság korlátozza ténylegesen a cső élettartamát, mielőtt az adatlapon a legkeményebb fokozatra állítaná be az alapértelmezett értéket.
Miért fontos a centrifugális öntés a kopásálló acélcsövek esetében?
A minőség határozza meg, hogy az anyag mire képes, de a gyártási folyamat határozza meg, hogy a cső valóban szállítja-e azt. A centrifugális öntvény olyan szerkezeti előnyöket biztosít, amelyekhez a statikus öntvények és a hegesztett termékek ritkán illeszkednek.
A centrifugális öntés során az olvadt fémet egy forgó formába öntik, és a forma falához kényszerítik. A centrifugális mező a könnyebb zárványokat és az oldott gázokat a belső felület felé tolja, ahol a megmunkálás eltávolítja azokat. Az eredmény egy sűrű, finomszemcsés szerkezet, sokkal kisebb zsugorodási porozitással, mint egy statikus öntvény. Mivel a szerkezet egyenletes a falon keresztül, a keménység egyenletesen oszlik el a hosszon és a vastagságon keresztül. Az egységesség számít: a szétszórt lágy foltok egyenetlenül kopnak, és a leggyengébb zónában korán meghibásodnak.
Az eljárás praktikus méretválasztékot is kínál. A magas ötvözetű centrifugális öntvények 50 mm-től 1000 mm-ig átmérőjűek és 4000 mm hosszúságig gyárthatók, ami lefedi a legtöbb ipari szállító-, adagoló- és nyomóvezetéket. A hegesztett csőhöz képest a centrifugálisan öntött csőnek nincs hosszanti varratja és hőhatású zónája, így nincs mikroszerkezeti gyenge vonal, amely előnyösen megrepedhet vagy erodálna. A miénk centrifugálisan öntött kopásálló acélcsövek pontosan azért kövesse ezt a folyamatot.
Tartson szem előtt egy korlátozást. A centrifugális öntvény ideális kerek alkatrészekhez, de nem változtatja meg az anyag hőmérsékleti mennyezetét. Ha a feladatot elsősorban hő, nem pedig kopás hajtja, egy dedikált hőálló acélcső lehet a biztonságosabb specifikáció.
Hogyan határozzuk meg a kopásálló acélcső specifikációját
Egy hasznos specifikáció a működési feltételeket anyag-, keménység- és geometriai paraméterekké alakítja át. Használja ezt az öt lépést, és dokumentáljon minden számot.
- Határozza meg a kopás típusát és a kopás jellemzőit. Rögzítse a részecskék keménységét, méretét, alakját, sebességét és becsapódási szögét. Ha a betáplálás kvarcot vagy alumínium-oxidot tartalmaz, és az ütközési szög meredek, a koptató erózió dominál, és egy keményfémben gazdag minőség, például a KMTBCr26 megfelelő.
- Határozza meg az üzemi hőmérséklet-tartományt. Körülbelül 400°C felett sok magas krómtartalmú vas veszít keménységéből, ahogy a karbidok megdurvulnak és a mátrix meglágyul. Győződjön meg arról, hogy a kiválasztott minőség dokumentált melegkeménységgel rendelkezik az aktuális falhőmérséklethez.
- Mérje fel a korrozív közeget. Ha savak, lúgok vagy magas kloridtartalmú folyadékok vannak jelen, az egyenes kopási fokozat korrózió miatt még akkor is meghibásodik, ha a keménysége nagy. Vezessen be martenzites, duplex vagy ausztenites rozsdamentes anyagot, vagy használjon bélelt kompozit kialakítást.
- Erősítse meg a méreteket és a végcsatlakozásokat. Adja meg a külső átmérőt, a falvastagságot, a hosszt és a karima vagy a ferde előkészítést. A centrifugális öntési tűrések eltérnek a hengerelt csőtől, ezért a rajznak tükröznie kell az öntési folyamatot.
- Hasonlítsa össze az életciklus költségeit. A prémium kopásminőség előre többe kerül, de hosszabb élettartama gyakran csökkenti a teljes költséget, ha beleszámítjuk a cseremunkát és az állásidőt. A kezelt anyag tonnánkénti költségét számítsa ki, ne a csőméterenkénti árat.
A bányászat jó példa a teljes sorozatra. A durva ércet szállító vezeték egyesíti a csúszó kopást, az ütközést és az alkalmankénti nedvességet. Ez a kombináció egy vastag falú, magas krómtartalmú vaskialakításra utal, ugyanaz az érvelés, mint mi nagy hatékonyságú bányászati gépek burkolatai . A kulcs az, hogy a működési adatokat számszerűsíthető paraméterekké alakítsák, ahelyett, hogy egy másik üzemben működő régi specifikációt újra felhasználnának.
 Egyedi centrifugális öntés GX280 (KMTBCr26) Nagy hatékonyságú bányászati gépek cas A Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. a kínai GX280 centrifugális öntés (KMTBCr26) nagy hatékonyságú bányászati gépek, kb. Termék megtekintése →
Kopásálló acélcsövek minőségellenőrzése és szállítói értékelése
A kopásálló cső megfelelőnek tűnhet, és még korán meghibásodhat, ha rossz a kémiai összetétele vagy a mikroszerkezete. Az öntési folyamat és a hőkezelés határozza meg a végső tulajdonságokat; A beszállítói értékelésnek a mögöttük lévő ellenőrzésekre kell összpontosítania.
Négy területet ellenőrizzen az audit során:
- Összetétel ellenőrzése. Egy megbízható beszállító közvetlen leolvasású spektrométerrel ellenőrzi az olvadékot, és kézi analizátorokkal ellenőrzi a beérkező anyagot. Az összetétel eltolódása közvetlenül módosítja a keménységet és a keményfém térfogatát.
- Mikrostruktúra ellenőrzés. A metallográfiai elemzés megerősíti, hogy a karbidok a megfelelő típusban, méretben és eloszlásban vannak jelen. Ez a kopásállóság mikroszkopikus garanciája, és szemmel nem ellenőrizhető.
- Méretvizsgálat. Egy 3D szkenner vagy azzal egyenértékű rendszer ellenőrzi a kerekséget, a belső furat tűrését és a falvastagság konzisztenciáját. A centrifugális öntvényeket megmunkálás után kell ellenőrizni, nem csak öntés után.
- A folyamat nyomon követhetősége. Minden egyes tételhez kérje a hőszámokat, a folyamat útvonalait, a hőkezelési nyilvántartásokat és az ellenőrzési jelentést. A nyomon követhetőség választja el az ismételhető termelést az egyszeri szerencsétől.
Létesítményünk minőségellenőrző berendezése közvetlen leolvasású spektrométereket, kézi spektrométereket, metallográfiai analizátorokat és 3D szkennert tartalmaz, éves öntési kapacitásunk 5000 tonna. Komoly értékeléshez kérjen reprezentatív vizsgálati jelentéseket, és ha lehetséges, tegyen tanúbizonyságot a javasolt gyártási tételről mintavételről.
Következtetés: Megbízható kopásálló csőmegoldás kialakítása
A megbízható kopásálló csőmegoldás megismételhető sorrendet követ: azonosítja a domináns meghibásodási módot, egyezteti az anyagminőséget, megerősíti a gyártási folyamatot, számszerűsíti a specifikációt és auditálja a szállítót. Ha bármelyik lépést kihagyja, akkor a probléma a sor következő összetevőjére tolódik el.
Egy olyan gyártóval való együttműködés, amely a teljes útvonalat ellenőrzi, az öntéstől a hőkezelésen át a végső ellenőrzésig, szintén csökkenti a koordináció kockázatát. Egy folyamatrekordot, egy minőségi szabványt és egy elszámoltathatósági pontot kap.
Amikor felkeres egy beszállítót, ne csak a csőmérettel, hanem az üzemi adatokkal is vezessen. Adja meg a csiszolóanyag típusát, a részecskeméretet és a sebességet, a hőmérsékletet, a korrozív közeget és a szükséges méreteket. Ezekkel a részletekkel egy hozzáértő öntöde javasolhatja a megfelelő minőséget, a megfelelő öntési utat és reális szállítási tervet az Ön konkrét szolgáltatásához.